自动化设备生产工艺流程及质量管控要点解析
📅 2026-11-01
🔖 天津天强科技有限公司:自动化设备,工控配套,电子研发,仪器仪表,技术开发服务
自动化设备的工艺水平与质量管控能力,直接决定了产线的直通率与长期运行稳定性。天津天强科技有限公司在自动化设备、工控配套与仪器仪表的技术开发服务实践中,积累了一套可复用的工艺流程与管控方法,本文从原理到落地逐层拆解。
工艺流程的核心环节与原理
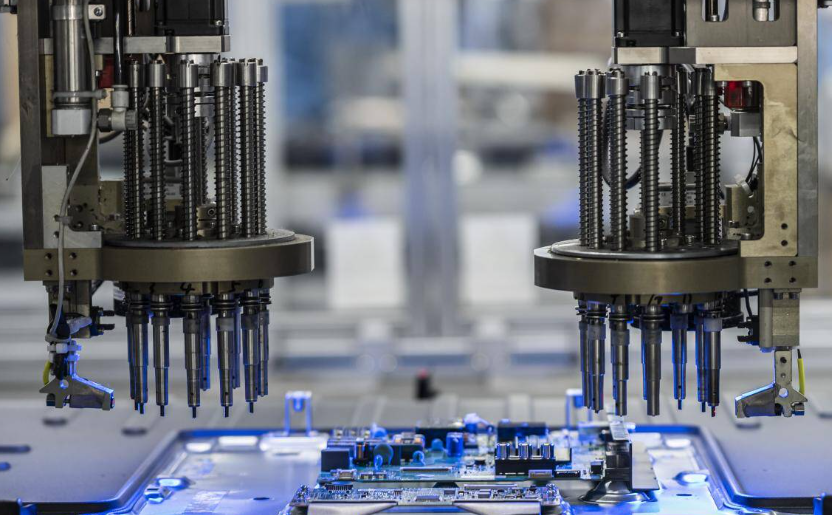
一套自动化设备的制造,通常经历机械装配、电气配线、程序调试、联机验证四个阶段。机械装配阶段的关键在于基准面的确立——导轨安装面的平面度若偏差超过0.02mm/m,后续丝杠传动就会产生周期性爬行。电气配线则需遵循强弱电分离原则,动力线与信号线槽间距不低于150mm,避免变频器谐波对编码器信号的干扰。
程序调试环节,PLC与伺服驱动器的参数匹配是难点。电子研发团队在工控配套选型时,会依据负载惯量比控制在5倍以内,位置环增益与速度环增益的比值一般取1:3至1:5,这样既能保证响应速度,又不会引发震荡。
质量管控的三个关键控制点
- 来料检验:对丝杠、导轨、伺服电机进行抽检,重点测量反向间隙与重复定位精度,重复定位精度要求≤±0.005mm。
- 过程巡检:装配过程中每完成一个工位即记录扭矩值,螺栓紧固扭矩偏差控制在±5%以内。
- 出厂验证:连续运行72小时空载测试,再叠加额定负载跑合,记录温升与振动数据。
实操中的数据对比与调优
以某工控配套项目为例,调试初期设备定位误差达0.03mm,超出设计指标。通过激光干涉仪检测发现,误差主要来源于丝杠预紧力不足与联轴器同轴度偏差。调整预紧力至额定值的8%、同轴度校正到0.01mm以内后,定位误差降至0.008mm,直通率从82%提升至96%。仪器仪表采集的温升数据也显示,连续运行8小时后轴承温升由18℃降至11℃,寿命预期明显延长。
天津天强科技有限公司:自动化设备,工控配套,电子研发,仪器仪表,技术开发服务的全链条能力,使得工艺参数与质量数据能够在同一体系内闭环追溯。设备交付不是终点,把管控要点沉淀成标准作业文件,才是稳定产出的真正保障。