工控配套产品生产工艺流程及质量管控要点
📅 2026-10-30
🔖 天津天强科技有限公司:自动化设备,工控配套,电子研发,仪器仪表,技术开发服务
工控配套产品的质量,七分靠工艺,三分靠检测。天津天强科技有限公司在自动化设备与工控配套领域深耕多年,形成了一套从SMT贴装到整机联调的完整工艺链路,本文拆解其中的关键控制点。
SMT与插件工序:把偏差锁在焊盘上
焊膏印刷环节的钢网张力需控制在35-50N/cm²,锡膏厚度偏差超过±15μm就会在回流焊后引发立碑或虚焊。我们采用SPI在线检测对每块PCB进行全检,把数据实时回传MES系统。插件段则重点管控引脚成型角度与波峰焊预热曲线,预热区升温速率维持在1.5-2℃/s,避免热应力损伤元器件。
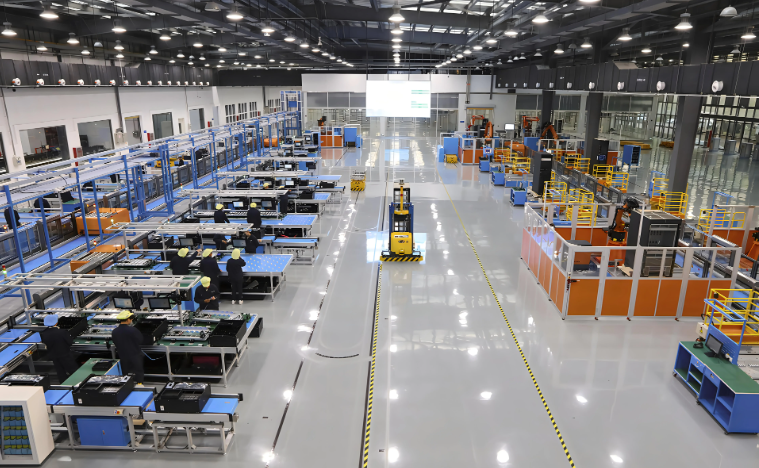
关键质控节点
- 来料检验:对IC、连接器等关键物料执行AQL 0.65抽检,并核对批次追溯码
- 过程巡检:每2小时抽测焊点拉拔力,标准值不低于5N
- 老化测试:整机在45℃环境下连续运行72小时,记录温漂与电流波动
电子研发阶段的设计余量直接决定后期良率。我们在仪器仪表类产品的PCB布局中预留≥20%的散热裕度,并在技术开发服务环节引入DFM可制造性评审,把潜在工艺风险前置拦截。
整机装配与出厂验证
装配段采用防静电工位与扭矩管控电批,螺钉锁付扭矩偏差控制在±5%。出厂前每台设备须通过绝缘耐压(1500V/60s)与EMC预测试。曾有一批工控配套主板在老化中出现0.3%的偶发死机,追溯发现是某批次晶振负载电容匹配偏差所致,更换供应商后不良率降至0.02%以下。
工艺文件不是摆设,执行到位才有意义。天津天强科技有限公司:自动化设备,工控配套,电子研发,仪器仪表,技术开发服务——这条链路里,每个环节的质量数据都在说话,关键是有人听得懂、改得快。